एचएचएफ वाल्व बॉडी फोर्जिंग: 4330V MOD स्टील और यांत्रिक आवश्यकताएँ
एचएचएफ वाल्व बॉडी फोर्जिंग: 4330V MOD स्टील और यांत्रिक आवश्यकताएँ
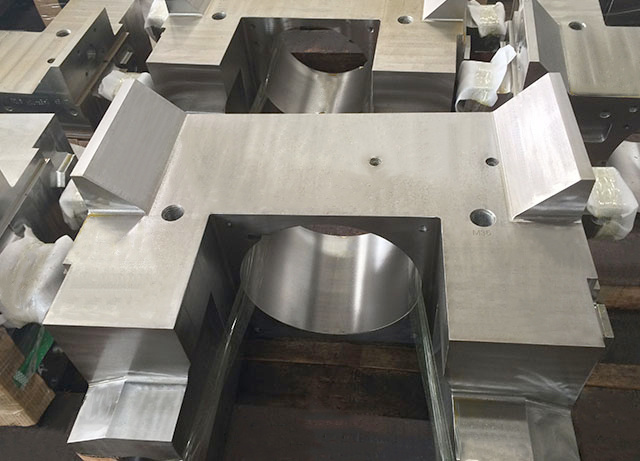
वाल्व बॉडी केवल आंतरिक घटकों के लिए एक आवरण से कहीं अधिक है। इसकी दीवारें, छिद्र, संपर्क बिंदु और आंतरिक गुहाएँ संयुक्त उपकरण के हिस्से के रूप में एक साथ काम करती हैं। जब घटक को बड़े आकार की फोर्जिंग से बनाया जाता है, तो सामग्री का चयन और उसके बाद की मशीनिंग प्रक्रिया दोनों पर ध्यान देना आवश्यक होता है।
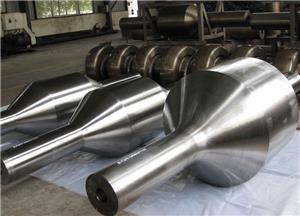
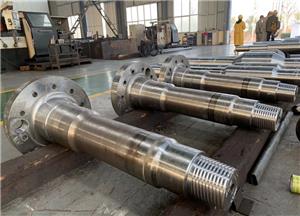
हेनान झोंगयुआन हेवी फोर्जिंग कंपनी लिमिटेड (एचएचएफ) औद्योगिक उपकरणों के लिए बड़े आकार के सटीक फोर्जिंग पुर्जों का निर्माण करती है। इसके वाल्व बॉडी उत्पाद श्रृंखला में बड़े क्रॉस-सेक्शन और जटिल मशीनीकृत विशेषताओं वाले पुर्जे शामिल हैं। इस प्रकार के पुर्जों के लिए, निर्माण प्रक्रिया और निरीक्षण आवश्यकताओं को अंतिम रूप देने से पहले सामग्री विनिर्देश निर्धारित करना आवश्यक है।
एचएचएफ द्वारा इस वाल्व बॉडी के लिए उपलब्ध कराए गए तकनीकी आंकड़ों में 4330V MOD मिश्र धातु इस्पात का उल्लेख है। निर्दिष्ट संरचना में 2.0–3.0% निकेल, 0.80–1.10% क्रोमियम और 0.40–0.65% मोलिब्डेनम शामिल हैं। वैनेडियम की मात्रा 0.05–0.15% के बीच नियंत्रित है, जबकि कार्बन की मात्रा 0.28% से 0.37% तक है। फास्फोरस और सल्फर की अधिकतम मात्रा दोनों 0.015% है।
संघटन के आंकड़े वे सीमाएं प्रदान करते हैं जिनके आधार पर सामग्री की जांच की जा सकती है। हालांकि, फोर्ज्ड वाल्व बॉडी के लिए, रासायनिक संघटन विनिर्देश का केवल एक हिस्सा है। अनुमोदित ड्राइंग और लागू स्वीकृति मानदंडों के संबंध में आवश्यक यांत्रिक गुणों और तैयार घटक की स्थिति पर भी विचार करना आवश्यक है।
सूचीबद्ध न्यूनतम तन्यता सामर्थ्य अनुप्रस्थ (T) और अनुदैर्ध्य (L) दोनों दिशाओं में 1,033 MPa है। न्यूनतम उपज सामर्थ्य दोनों दिशाओं के लिए 964 MPa है। अन्य रिपोर्ट किए गए गुण दिशात्मक भिन्नता दर्शाते हैं: आवर्धन कम से कम 10.7% (T) और 15% (L) है, जबकि क्षेत्रफल में कमी कम से कम 32% (T) और 45% (L) है। निर्दिष्ट प्रभाव ऊर्जा अनुप्रस्थ दिशा में कम से कम 90 J और अनुदैर्ध्य दिशा में 50 J है।
अंततः, ये मान इंजीनियरिंग और खरीद टीम के लिए सामग्री विनिर्देश के संबंध में चर्चा के कई बिंदु प्रदान करते हैं। तन्यता और उपज सामर्थ्य विभिन्न प्रकार के यांत्रिक व्यवहारों से संबंधित हैं, लेकिन बढ़ाव, क्षेत्रफल में कमी और प्रभाव ऊर्जा के साथ मिलकर अतिरिक्त विवरण प्रदान करते हैं। अनुप्रस्थ और अनुदैर्ध्य परिणामों का अलग-अलग मूल्यांकन किया जाना चाहिए और दिए गए घटक की वास्तविक आवश्यकताओं के साथ तुलना की जानी चाहिए।
फोर्जिंग के बाद भी निर्माण की कठिनाइयाँ जारी रहती हैं। वाल्व बॉडी में प्रतिच्छेदित छिद्र, धंसे हुए क्षेत्र, माउंटिंग सतहें और जुड़ने वाले भाग हो सकते हैं जिन्हें विपरीत भागों में फिट होना होता है। सामग्री और ऊष्मा उपचार की आवश्यकताओं के अलावा, मशीनिंग भत्ते, आयामी सटीकता और निरीक्षण पहुंच को भी ध्यान में रखना होता है। सटीक माप एक घटक ड्राइंग से दूसरे और उसके इच्छित उपयोग के अनुसार भिन्न-भिन्न होंगे।
एचएचएफ के कई उत्पादन विभाग हैं, जैसे फोर्जिंग, हीट ट्रीटमेंट, पेट्रोलियम उपकरण, मशीनिंग और इलेक्ट्रोस्लैग रीमेल्टिंग। इसके अतिरिक्त, एचएचएफ की सुविधाओं में एक भौतिक और रासायनिक परीक्षण प्रयोगशाला के साथ-साथ कई तकनीकी अनुसंधान केंद्र भी शामिल हैं। इन विभिन्न कार्यों के कारण एचएचएफ बड़े फोर्जिंग कार्यों को प्रभावी ढंग से अंजाम देने और औद्योगिक उपकरणों के पुर्जों को संभालने में सक्षम है।
फोर्ज्ड वाल्व बॉडी खरीदने वाले ग्राहकों के लिए, स्पष्ट तकनीकी विनिर्देश एक व्यावहारिक प्रारंभिक बिंदु है। उत्पादन शुरू होने से पहले सामग्री की गुणवत्ता, आवश्यक यांत्रिक गुण, तैयार उत्पाद के आयाम, मशीनिंग का दायरा और निरीक्षण संबंधी दस्तावेज़ों पर सहमति होनी चाहिए। इससे निर्माता और खरीदार को परियोजना की आवश्यकताओं के अनुसार तैयार उत्पाद का मूल्यांकन करने के लिए एक समान आधार मिलता है।